

 中文简体
Ipari hírek
Otthon / Hírek / Ipari hírek / Belga gofri étel: beszerzési útmutató a kereskedelmi forgalomban kapható gofrisütő vásárlóinak


Oct 05, 2026
Egy szállodacsoport reggelit beszerző csapata egyszer küldött egy szinte komikusan rövid kérést: 800 egység, 220–240 V, 120 g-os tészta kiöntéséhez elég mély rácsok, három héten belül kiszállítás. Recept nincs csatolva. Nincs liszt specifikáció. Ez a csapat megértett valamit, amit az első vásárlók általában kemény úton tanulnak meg: a kereskedelmi belga gofri élelmiszergyártásban a gép már jóval a recept előtt meghatározza a minőség plafonját. Egy sekély rács palacsintává varázsolja a belga gofrit, amelybe mintát nyomnak. Egy lassú fűtőelem a ropogós héjat gőzölgő központtá változtatja. A fél milliméterrel kicsúszott zsanér sorozatról tételre sápadt és megperzselt oldalt eredményez, és semmilyen recepthangolás nem fogja megoldani.
Ez az útmutató azoknak íródott, akik ténylegesen aláírják a vásárlást: márkatulajdonosok, importőrök, vásárlók, termékmenedzserek és saját márkás csapatok. Lefedi, hogy a belga gofris ételek valójában mit követelnek meg a hardvertől, hogyan épülnek fel a gépek belül, milyen specifikációkat kell mérni a beszállító műhelyében, és hol rejtőznek a csendes költségek. A Victor Electric Appliance Technology Co., Ltd. (Ningbo Victor Electrical Technology Co., Ltd.) 2021 óta fejleszt és gyárt gofrisütőket egy szélesebb konyhai készülékcsalád részeként, amely kávéfőzőket, beltéri füstmentes grillserpenyőket és gőzölőket is magában foglal, így az alábbi példák a gyártási területen tapasztaltakból származnak, nem pedig a katalógus másolatából.
Ha csak egy dolog ellenőrzésére van ideje egy mintagépen, ellenőrizze a rácsot. A belga gofrirács jellemzően 16-18 mm mély, ami nagyjából kétszerese a szabványos amerikai gofrirács 8-10 mm-es mélységének. Ez a különbség nem dekoratív. Az extra térfogat lehetővé teszi, hogy a 90–130 g-os tészta felfelé táguljon anélkül, hogy túlcsordulna a szélén, és egy magasabb zsebet hoz létre, amely elég hosszú ideig tartja a gőzt a belső szerkezet kialakításához, és elég sokáig tartja a külső felület érintkezését a főzőlappal ahhoz, hogy száraz, ropogós héjat képezzen, miközben a morzsa nyitva marad. Amikor egy márka egy sekély tányéron készült "belga" gofrit próbál eladni, az eredmény egy sűrű, pudingszerű korong lesz, lapos lenyomattal, és az ismétlődő vásárlási arány egy szezonon belül megsínyli.
A rácsmélység önmagában nem elég. Három további változó határozza meg, hogy a gép képes-e minőséget tartani egy műszakon keresztül:
A vásárlók gyakran kérnek "belga gofrisütőt" anélkül, hogy észrevennék, hogy a két klasszikus belga stílus eltérő lemezgeometriát, eltérő hőmérsékleti viselkedést és eltérő csomagolást igényel. A brüsszeli módra a világosabb, téglalap alakú, mély zsebű gofri a leggyakrabban porcukorral, tejszínhabbal, eperrel vagy csokoládészósszal tálalva, késsel-villával fogyasztva. A liège-i stílus sűrűbb, édesebb és szabálytalan körvonalú, gyöngycukorral kikent briósszerű tésztából készül, amely karamellizálódik a tányéron, és enyhén ropogós, rágós külsőt hoz létre; rendszerint kézből eszik feltét nélkül.
| Attribútum | brüsszeli stílus | Liège stílusban | Standard amerikai gofri |
|---|---|---|---|
| Tipikus rácsmélység | 16-18 mm | 13-16 mm, gyakran kerek vagy ovális | 8-10 mm |
| Alap keverék | Élesztős vagy felvert tojásos tészta | Tészta gyöngycukorral | Kémiai kovászos tészta |
| édesség | Fény; az édesség a feltétekből származik | Magas; cukor van a tésztában | Közepestől magasig |
| Hogyan szolgálják fel | Lemezezett, feltétekkel, evőeszközökkel | Kézben tartva, gyakran becsomagolva | Lemezezett vagy fagyasztott kiskereskedelem |
| A tészta vagy a tészta súlya | 90-130 g gofrinként | 80-110 g gofrinként | 60-90 g gofrinként |
| Fő hardveres vonatkozásai | Mély lemezek, erős hővisszanyerés, jó kibocsátás | Tányér felület, amely tolerálja a cukorkaramellizálódást és könnyen tisztítható | Sekély lemezek, gyors ciklusidők |
A vásárlási döntés gyakorlati következményei egyértelműek. A liège-i programhoz olyan lemezbevonatra van szükség, amely képes túlélni az olvadt cukorral való ismételt érintkezést, és egy olyan tisztítási rutinra, amely eltávolítja a karamell elszenesedése előtt. A brüsszeli programhoz lemezmélységre és hővisszanyerésre van szükség, mert nedvesebb a tészta és nagyobb a kiöntés. Egy gép rendelése mindkét stílus lefedésére általában azt jelenti, hogy kompromisszumot kell kötni az egyikkel kapcsolatban.
A gofrisütő egy zárt hurkú hőrendszer. Két fűtőelemet, egyet a felső lemezben és egyet az alsóban, egy termosztát működtet. Az olcsó gépek bimetál termosztátot használnak széles holtsávval; a jobb gépek NTC termisztort használnak elektronikus vezérléssel, és a lemezt nagyjából plusz-mínusz 5 °C-on belül tartják, nem pedig plusz-mínusz 15 °C-on. A széles holtsáv látható eredménye az inkonzisztens barnulás: a készenléti jelzőfény kigyulladása után az első gofri sápadt, a következő sötét, a kezelők pedig a fedél véletlenszerű pillanatokban történő kinyitásával kezdik a kompenzációt. A hidegindítástól a készenléti jelzésig tartó szekvencia részletes áttekintéséhez az oldal technikai megjegyzése a gofrisütő működési elve lépésről lépésre lebontja a ciklust.
A rögzített lemezes gépben a tészta egyszerűen az alsó rácsba ül, és saját súlya alatt szétterül. Amikor a fedél lecsukódik, a tészta a közepétől kifelé tolódik, így a szélei gyakran vékonyabbak és sötétebbek, mint a közepe. A billenő és forgató mechanizmusok ezt mechanikusan oldják meg. A tányérokat 180 fokkal elforgatva a gravitáció egyenletesen húzza a tésztát mindkét rácsba, és szimmetrikus gofrit kap, amelyhez illeszkedik a felső és az alsó barnulás. A függőleges flip kialakítások ugyanazt az eredményt érik el, miközben kevesebb helyet foglalnak a pulton, ami a korlátozott munkafelületű kávézókban számít. A motorral hajtott forgó mechanizmus a leginkább megismételhető lehetőség a nagy volumenű szervizben, mert a kezelőnek nem kell emlékeznie a gép megfelelő pillanatban történő elforgatására.
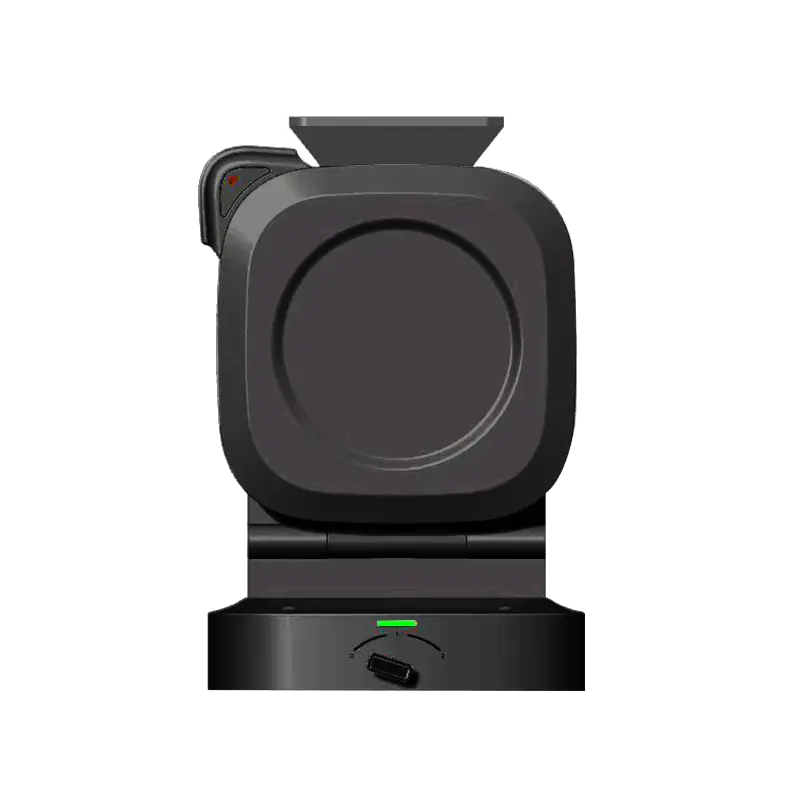 2 oldalas négyzet alakú, forgatható gofrisütő Egyszerű megjelenés, stílusos és nagyvonalú. Függőleges etetés, teljes és egyenletes. Éltömítés a túlfolyás és a folyadékszivárgás megakadályozására. Kétszintű közvetítés, automata... Termék megtekintése →
Az ebbe az osztályba tartozó gépek jellemzően egy kétoldalas négyzet alakú forgó szerelvényt párosítanak időzítővel és bevonatos fröccsöntött lemezzel, és ezt a formátumot választják leggyakrabban a szállodák reggelizősoraihoz és desszertpultjaihoz, ahol rohanás közben percenként két-három gofrit kell készíteni.
A bevonatokat általában 20-35 mikron vastagságban hordják fel két vagy három rétegben. A szabványos PTFE rendszerek tisztán engednek el, és jól kezelik a tipikus tészta kémiáját. A kerámia és a szol-gél bevonatok jobban ellenállnak a karcolásnak, de hamarabb elveszíthetik a kioldási teljesítményt, ha fémfogót használnak. A meghibásodási mód mindkét esetben ugyanaz: amint a bevonat pelyhesedni kezd, a tészta megtapad, a kezelő erősebben kapar, és a lemez gyorsan lebomlik. Az eltávolítható lemezkialakítás teljesen megváltoztatja a karbantartás gazdaságosságát, mivel az elhasználódott lemez a készülék leselejtezése nélkül cserélhető.
A ciklusidő az az egyetlen szám, amely meghatározza, hogy egy helyen hány gépre van szükség, és sokkal jobban eltér a géposztályok között, mint amennyit a vásárlók elvárnak. Az alábbi táblázat a tipikus sütési ciklusokat mutatja, a hideg tésztaöntéstől a kiengedett gofriig, 110 g-os brüsszeli stílusú felöntés alapján, 190 °C körüli tányérhőmérsékleten. Kezelje az értékeket tervezési tartományokként, semmint rögzített ígéretként, mert a tészta hidratáltsága, a cukortartalom és a kiindulási lemez hőmérséklete mind megváltoztatja az eredményt.
Ebből az elosztásból három dolog tűnik ki. Először is, a leggyorsabb és a leglassabb osztály közötti különbség több mint duplája, ami azt jelenti, hogy ugyanaz a reggeli igény két vagy öt gépet igényelhet a kiválasztott formátumtól függően. Másodszor, a különbség nem csak a fűtési teljesítményben van; a forgó és billenő formátumok csökkentik azt a holtidőt is, amelyet a kezelő azzal tölt, hogy a fedél megfelelő pillanatban felnyíljon, így a munka hatékonysága az áteresztőképesség mellett javul. Harmadszor, az öntések közötti regenerálódási intervallum gyorsabban tágul a könnyebb gépeken, így a reggeli nyitásakor papíron megfelelőnek tűnő egység lemaradhat a szervizidő csúcsára. A kapacitás tervezése során biztonságosabb a negyedik egymást követő gofri átbocsátását modellezni, nem pedig az elsőt, és egy készenléti gépet a helyszínen tartani olyan helyeken, ahol nagyjából napi 150 gofrinál többet szolgálnak fel.
A belga gofri nagyon különböző kereskedelmi csatornákon keresztül mozog, és mindegyik csatorna saját logikát szab a berendezésnek. A specifikáció szűkítésének leggyorsabb módja annak megértése, hogy melyik csatornát szállítja.
Az ipari fagyasztott gofrigyártás folyamatos alagútkemencéken folyik, nem pedig csuklós készülékeken. A prioritások az egységes sütési profilok és a gyorsfagyasztás, a berendezés beszerzése pedig nem készülékmegrendelés, hanem üzemmérnöki projekt. Ez a szegmens ritkán van átfedésben az itt tárgyalt asztali gépekkel, de érdemes egyértelműen megfogalmazni, hogy a vásárlók ne keverjék össze a két ellátási láncot.
Egy szállodai reggelizőállomásnak olyan gépekre van szüksége, amelyek túlélik a napi használatot a váltott személyzet minimális képzésével. Ez világos készenléti jelzéseket, időzített sütési ciklusokat, megbízhatóan kioldó tányérokat és gyorsan letörölhető kialakítást jelent. A hangerő mérsékelt, de folyamatos, ezért az erős hővisszanyerővel rendelkező forgó gép általában jobb választás, mint egy gyors, hőmérséklet-sodródó gép.
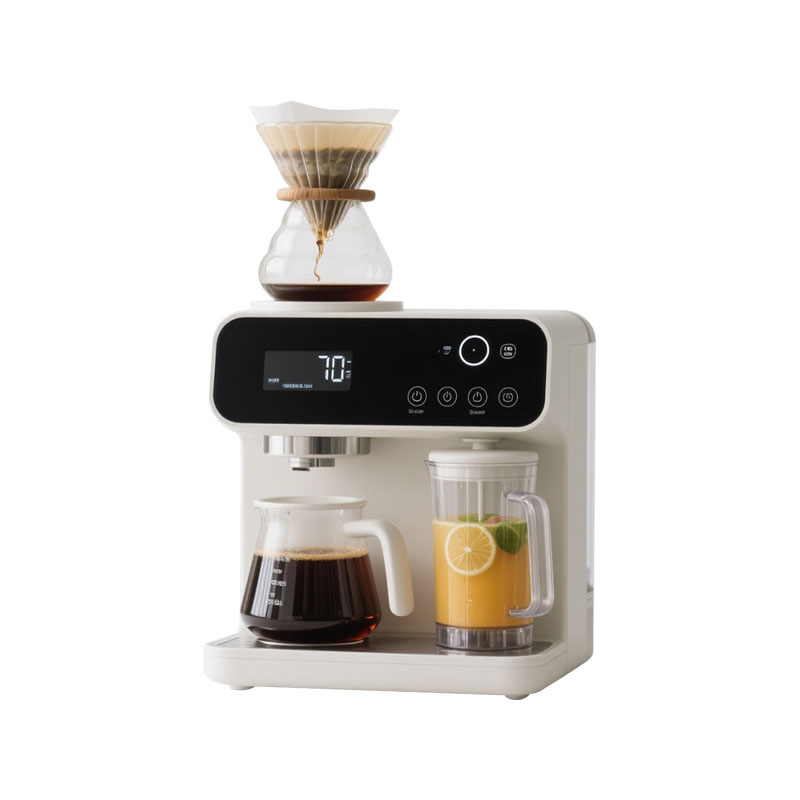 Nagy kapacitású csepegtető szűrő, többfunkciós kávéfőző 1. Nagy hatékonyság és nagy kapacitás: 1,8 literes átlátszó víztartály, egyszerre 12 csésze kávé főzésére képes, a kereskedelmi minőségű áramlási szivattyú gyors extrakciót tesz lehetővé 5 mérföld alatt... Termék megtekintése →
A reggelizőeszközöket általában fürtökben vásárolják, és a gofriállomás szinte mindig a kávézó mellett található. A teljes büfésort építő vásárlók gyakran beszereznek egy nagy kapacitású csepegtetőszűrős kávéfőzőt ugyanabban a rendelésben, ami csökkenti a szállítási költségeket, leegyszerűsíti a pótalkatrészek listáját és konzisztenssé teszi a pult vizuális nyelvét.
Ezek az üzemeltetők csúcsidőben élnek. Egy kézi liège-i gofrit árusító kioszknak olyan gépre van szüksége, amely két órán keresztül folyamatosan működik, gyors átfutási idővel és könnyen karamelleltávolítással. A brüsszeli gofrit borító desszert kávézóban egyenletes barnításra van szükség a fényképes bemutatáshoz, valamint egy olyan gépre, amelynek felső lapja állítható vagy cserélhető.
A belga gofri-premix és kiöntésre kész tészták beszállítói szokatlan érdeklődést mutatnak a hardverek iránt: termékeik teljesítményét az általuk nem irányított berendezések alapján ítélik meg. A 18 mm-es rácshoz összeállított premix másként viselkedik egy 14 mm-es lemezen, és a 185 °C-on jól önthető tészta 205 °C-on éghet meg. A komoly premix-beszállítók a csomagoláson határozzák meg a gép paramétereit, egyesek pedig a keverékeik mellett gépeket is biztosítanak a kívánt eredmény rögzítéséhez.
Amint a specifikáció egyértelmű, a beszállító értékelése lesz a döntő lépés. A 20-30 százalékos árajánlatok közötti árkülönbség általában a lemez anyagával, a termosztát típusával, a bevonat vastagságával és azzal magyarázható, hogy a szállító szabályozza-e saját szerszámait. Az alábbi táblázat felsorolja azokat a csekkeket, amelyek elválasztják a stabil, hosszú távú partnert a csak összeszerelő kereskedőtől.
| Ellenőrizze | Mit kell keresni | Miért számít ez kereskedelmi szempontból |
|---|---|---|
| Saját szerszám és fröccsöntés | Házon belüli formakészítés és magnézium-alumínium alkatrészek feldolgozása | A szerszámcserék, a lemezgeometria átdolgozása és a pótlemez-ellátás mind ellenőrzés alatt marad, nem pedig harmadik féltől függ |
| Bevonat ellátási lánc | Ismert bevonatmárka, megadott mikron vastagság, dokumentált térhálósodási folyamat | Meghatározza a kioldási teljesítményt és a készülék reális élettartamát |
| Soron belüli elektromos tesztelés | Hi-pot, földelés folytonosságának és szivárgási áramának ellenőrzése minden egységen | Csökkenti a szállítmány visszautasításának kockázatát a rendeltetési vámhatóságnál vagy a kiskereskedelmi minőségellenőrzésnél |
| A termosztát kalibrálása | Rögzített lemezhőmérséklet a beállított ponton, tűréshatárral | Folyamatos barnulás a gyártási tételeken és az évszakokon át |
| Csomagolás és cseppvizsgálat | ISTA-stílusú kartondoboz tesztelés, sarokvédelem, tartozékrögzítés | A felületi sérülések és a hajlított zsanérok a leggyakoribb garanciális igények közé tartoznak |
| Pótalkatrészekre vonatkozó szabályzat | Lemezek, termosztátok, gombok és lábak elérhetősége meghatározott ideig | Védi a márka értékesítés utáni hírnevét a hosszú termékélettartamú piacokon |
| Dokumentált gyártási folyamat | Megjelent gyártási, tesztelési és minőség-ellenőrzési eljárások | Valami konkrét ellenőrzést ad a vevőnek, nem pedig szóbeli biztosítékot |
A helyszíni látogatások itt többet számítanak, mint a legtöbb készülékkategóriában, mivel a hibamódok fizikaiak. Kérje meg, hogy lássa a présöntési területet, a bevonósort és a sorvégi próbapadot. Kérdezze meg, hogy a szállító hogyan méri a lemez síkságát, és kérje meg, hogy lássa a mérőt. Egy valódi szerszámműhellyel rendelkező gyártó konkrét számban válaszol ezekre a kérdésekre; egy kereskedelmi cég általánosságban válaszol. A cégé gyártási és minőség-ellenőrzési folyamat hasznos kiindulópont ahhoz, hogy hogyan néz ki egy megfelelően dokumentált termelési folyamat, és érdemes ezt a folyamatot összehasonlítani a helyszínen megfigyeltekkel.
A mennyiségi rendeléseket leadó vásárlók számára három kereskedelmi kérdés ugyanolyan fontos, mint a műszaki kérdések: mi a reális átfutási idő az ismételt rendelésnél, mennyi a készülék gyártása házon belül, vagy kiszervezett, és mi történik, ha egy bevonat tétel nem felel meg a sópermetezési vagy tapadási teszten. Azok a beszállítók, akik habozás nélkül válaszolnak mind a háromra, általában betartják a szállítási ígéreteket a csúcsszezonban.
A legtöbb ebbe a kategóriába belépő nemzetközi vásárló nem szeretne egy meglévő katalógusmodellt új logóval. Olyan gépet szeretnének, amely illeszkedik a márkájuk pozíciójához, a piaci feszültség- és csatlakozószabványhoz, valamint a csomagolási identitásukhoz. Ez egy OEM vagy ODM beszélgetés, és jóval a műalkotás előtt kezdődik.
ODM-megállapodás esetén a gyártó már bevált platformtervekkel rendelkezik, és adaptálja azokat. A változtatások jellemzően a ház színére és kivitelére, a fogantyúk és a gombok kialakítására, a vezérlőpanel elrendezésére, az időzítő vagy a kijelző konfigurációjára, a meglévő szerszámcsaládon belüli lemezgeometriára, a feszültségre és frekvenciára, a csatlakozó típusára, a kábel hosszára és a csomagolásra korlátozódnak. Ez az út gyorsabb és olcsóbb, mivel nem vágnak új formát, és megfelel azoknak a márkáknak, amelyek a minta jóváhagyásától az első szállítmányig szeretnének néhány hónapon belül eljutni.
A teljes OEM program egy új öntőformával kezdődik. Ez hosszabb fejlesztési időszakot, szerszámbefektetést és sokkal szorosabb mérnöki kapcsolatot jelent. Ez azt is jelenti, hogy a vevő szabályozhatja a lemezmélységet, a rácsmintázatot, a csuklópánt architektúráját és a gőzszellőzők helyzetét, amelyek mindegyike közvetlenül formálja a végső gofrit. Azok a márkák, amelyek jellegzetes terméket vagy egy szabadalmaztatott tésztával vagy előkeverékkel való párosításra szánt gépet építenek, általában ezt az utat választják.
A magnézium-alumínium öntőformákat és félszilárd magnézium-alumínium alkatrészeket is feldolgozó gyártó gyorsabban haladhat a lemezrevíziók során, mert a szerszámozás és az alkatrészgyártás egy szervezetben működik. A vevő számára ez rövidebb iterációs ciklust jelent a fejlesztés során, és megbízhatóbb cserelemez-ellátást az indítás után. Ez azon kevés szállítói tulajdonságok egyike, amely javítja a fejlesztési szakaszt és a tízéves értékesítés utáni szakaszt is.
Ebben a kategóriában a legtöbb beszerzési probléma előre megjósolható, és szinte soha nem látható az ároszlopban. A következő lista azokat a problémákat tartalmazza, amelyek a legtöbb követelést, visszatérítést és visszaterhelést generálják.
E kockázatok egyike sem igényel egzotikus tervezést a megelőzés érdekében. Dokumentált folyamattal rendelkező beszállítót és vevőt követelnek meg, aki mérhető elfogadási kritériumokat ad meg ahelyett, hogy jelzőkkel írja le a kívánt eredményt.
A gofrisütő tisztításának módja határozza meg a bevonat élettartamát, és ez határozza meg a teljes birtoklási költséget. A szabályok egyszerűek, de gyakran figyelmen kívül hagyják a forgalmas konyhákban.
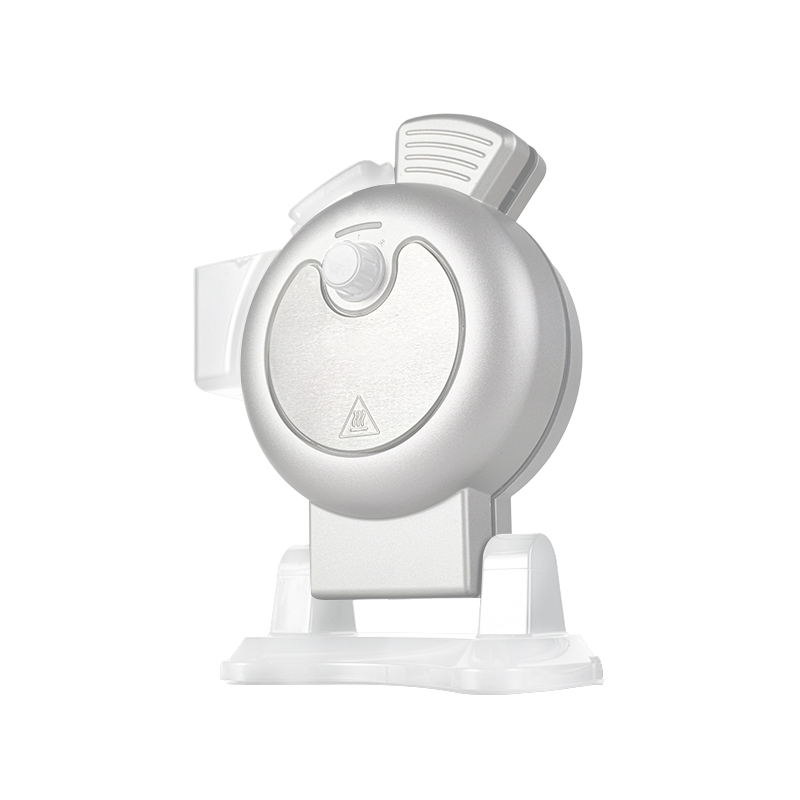 Többfunkciós gofrisütő eltávolítható lapokkal 1. Divatos és innovatív megjelenés, függőleges és vízszintes szerkezeti kialakítás, változatos funkciók. 2. 360°-os háromdimenziós ciklikus fűtés, egyenletes fűtés, nincs e... Termék megtekintése →
Az eltávolítható lemezszerkezet megváltoztatja a karbantartási aritmetikát kereskedelmi környezetben. Ahelyett, hogy a készüléket kikapcsolná, amikor a bevonat végül elhasználódik, a kezelő egyetlen lemezt cserél ki, és üzemben tartja a házat, a vezérlőkártyát és a fűtőelemeket. A szállodákat vagy kávézóláncokat támogató márkák esetében ez a megkülönböztetés csökkenti mind a garanciális költségeket, mind a visszaküldött egységek mennyiségét.
A brüsszeli stílusú belga gofri élelmiszergyártáshoz 16-18 mm-t tervezzen. A liège-i stílusú termékek általában 13 mm és 16 mm között vannak. A 12 mm alatti ostyarács szabványos, és nem eredményezi a jellegzetes magas zsebeket vagy azt a ropogós-puha textúra kontrasztot, amelyet a vásárlók a belga gofrira asszociálnak.
A jó hővisszanyerővel rendelkező motoros forgó asztali gépek jellemzően 20-24 gofrit adnak le óránként 2,5-3 perces ciklussal. Egy könnyű rögzített lemezes gép ugyanabban az időszakban csak 12-15 darabot szállíthat. A kapacitástervezést mindig a negyedik egymást követő gofrira alapozza, ne az elsőre.
A saját márkához gyártót szeretne, nem nagykereskedőt. A gyártó ellenőrzi a lemezszerszámokat, a bevonat felvitelét és a termosztát kalibrálását, amelyek pontosan azok a változók, amelyek meghatározzák, hogy a márkás termék egyenletesen működik-e. A nagykereskedő gyorsan be tudja szállítani a katalóguskészletet, de általában nem tudja megváltoztatni a lemezgeometriát vagy a bevonat specifikációit.
A kézi flip modellek nagyjából napi 60 gofri elkészítésére alkalmasak, különösen ott, ahol a személyzet megfelelő képzésben részesül. Ezen túlmenően a forgó mechanizmus eltávolítja a kezelői időzítési hibákat, csökkenti az elutasított kötegeket, és lerövidíti az új alkalmazottak tanulási görbéjét, ami fontos a nagy fluktuációjú vendéglátói környezetekben.
A követelmények piaconként eltérőek. Az európai piacok jellemzően elvárják a CE-jelölést és a vonatkozó kisfeszültségű és elektromágneses kompatibilitási irányelvek betartását. Az észak-amerikai vásárlók általában megkövetelik az UL vagy ETL listát, más régióknak pedig saját rendszerük van. Kérje a vizsgálati jelentéseket, amelyek pontosan lefedik a megvásárolni kívánt modellt és feszültségváltozatot, nem pedig egy hasonló termék általános tanúsítványát.
Lehet, de nem ugyanazon a minőségi szinten. A gyöngycukros liège tészta olyan tányérfelületet igényel, amely elviseli a karamellizálódást, míg a brüsszeli tésztához nagyobb mélység és gyorsabb hővisszanyerés. Ha mindkét termék szerepel az étlapon, akkor két külön gép általában jobb konzisztenciát biztosít, mint egy kompromisszumos egység.
Az adaptált ODM-platform néhány hónapon belül a specifikációtól az első szállításig átkerülhet. Az egyedi lemezgeometriával, házzal és vezérlőpanellel rendelkező új OEM szerszámok általában több hónapot vesznek igénybe a szerszámozáshoz, a mintavételhez és az érvényesítéshez, mielőtt a mennyiségi gyártás megkezdődik.
Legalább cserelemezek, termosztátok, gombok, lábak és vezetékek. Ezek lefedik a helyszíni hibák nagy többségét, és lehetővé teszik a forgalmazó számára, hogy a legtöbb garanciális problémát helyben oldja meg, ahelyett, hogy az egységeket a határokon túlra szállítaná vissza.
A legmegbízhatóbban a következő sorrend működik: először döntse el a gofri stílusát, majd állítsa be a rácsmélységet, a lemezanyagot és a bevonatot, majd válassza ki a várható napi mennyiségnek megfelelő gépformátumot, és csak ezután kezdje el az árajánlatgyűjtést. Azok a vevők, akik ezt a sorrendet követik, általában kevesebb modellt, egyszerűbb alkatrészlistát és alacsonyabb ostyánkénti összköltséget kapnak. Azok a vásárlók, akik az árral kezdenek, általában az első konténer leszállása után fedezik fel a rácsmélység problémáját.
Ha a programja valahol az adaptált platform és a teljesen új dizájn között helyezkedik el, a következő lépés a leghasznosabb, ha elküldi a gyártónak egy rövid rövid ismertetőt a gofri stílusról, a várható napi mennyiségről, a feszültségről és a csatlakozó szabványról, a célpiacokról és a csomagolási követelményekről. Ez az egyetlen oldalnyi információ általában elegendő ahhoz, hogy a mezőt két vagy három életképes konfigurációra szűkítsék, és reális árajánlatot készítsenek megfelelő átfutási időkkel.
Olyan konyhai berendezések gyártásával foglalkozik, amelyeket az ügyfelek nagy örömmel fogadnak
Kövesse közösségi médiánkat, hogy többet tudjon meg frissítéseinkről


+86-13805815092

No. 11 Beihai Road, Xinqi Street, Beilun District, Ningbo City, Zhejiang tartomány, Kína


